Áreas de consultoría
Corrosión amarga (corrosión por H2S) y agrietamiento en servicio amargo
Normalmente respondemos en un día hábil.
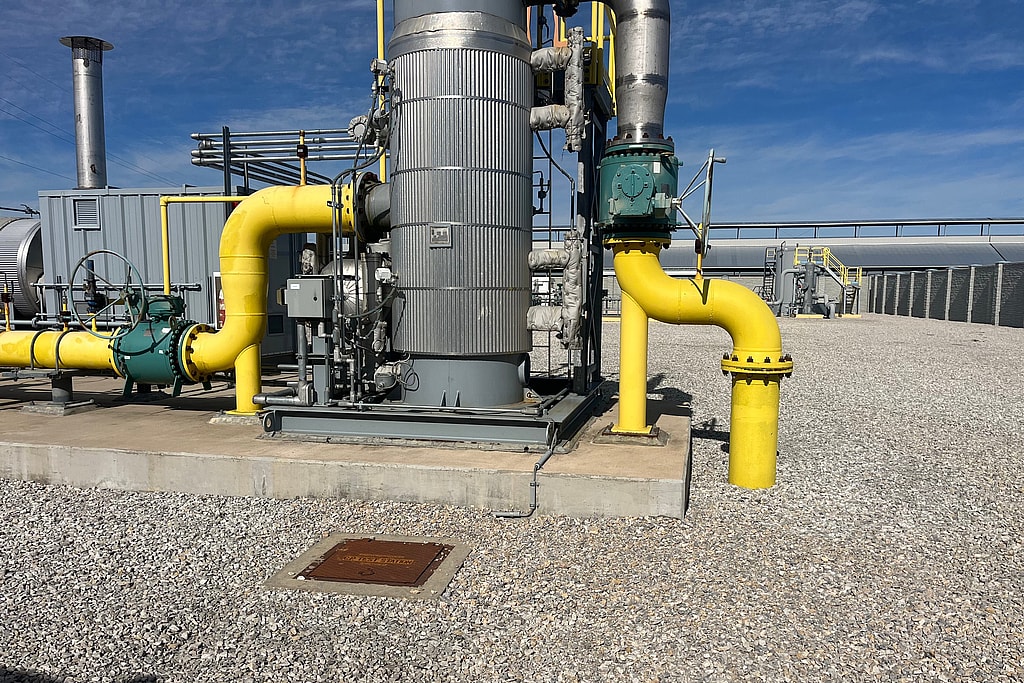
La corrosión amarga es la corrosión interna del acero causada por el ácido sulfhídrico (H2S) disuelto en agua. El H2S forma un ácido débil en el agua y aporta hidrógeno en la superficie del acero, y el producto de corrosión que deja es sulfuro de hierro. Nuestro panorama de la corrosión interna presenta la corrosión amarga junto al CO2, el oxígeno y las bacterias. Esta página explica qué hace diferente al servicio amargo: el H2S causa pérdida de metal y además puede agrietar el acero, y esos dos problemas se controlan de maneras distintas.
Dos problemas distintos: pérdida de metal y agrietamiento
Pérdida de metal. Igual que el CO2, el H2S necesita agua líquida para corroer el acero. El resultado puede ser corrosión uniforme o picaduras, a menudo bajo depósitos de sulfuro de hierro. La PHMSA incluye el ácido sulfhídrico entre los contaminantes contenidos naturalmente en el producto que causan la mayor parte de la corrosión interna, y las reglas federales de evaluación directa de corrosión interna (49 CFR 192.927) mencionan el H2S junto con el CO2, el oxígeno y los microorganismos como causas de corrosión interna que se deben evaluar.
Agrietamiento. El hidrógeno que produce la reacción de corrosión puede entrar en el acero. Según el acero, su dureza, su esfuerzo y el ambiente, ese hidrógeno puede agrietarlo, a veces con poca pérdida de metal visible. NACE MR0175/ISO 15156 enumera los mecanismos de agrietamiento que puede causar el H2S:
| Mecanismo | Cómo se ve |
|---|---|
| Agrietamiento por esfuerzo en presencia de sulfuros (SSC) | Agrietamiento bajo esfuerzo de tensión, muy ligado a la dureza, por lo que las soldaduras duras y las zonas afectadas por el calor requieren atención |
| Agrietamiento inducido por hidrógeno (HIC) | Grietas en el plano de la placa, que suelen iniciar en inclusiones y pueden formarse aun sin esfuerzo aplicado |
| Agrietamiento escalonado (SWC) | Grietas de HIC a distintas profundidades unidas en una trayectoria escalonada a través de la pared |
| Agrietamiento inducido por hidrógeno orientado por esfuerzo (SOHIC) | Pilas de pequeñas grietas en el plano, alineadas en sentido transversal al esfuerzo y unidas entre sí |
| Agrietamiento en zonas blandas, agrietamiento por corrosión bajo esfuerzo y agrietamiento por hidrógeno inducido galvánicamente | Otros mecanismos que la norma aborda para materiales y condiciones particulares |
Las investigaciones de TWI señalan que los aceros elegidos por su resistencia al HIC todavía pueden ser susceptibles al SOHIC bajo ciertas condiciones de esfuerzo y de carga de hidrógeno, y esa es una de las razones por las que los materiales para servicio amargo se califican mecanismo por mecanismo.
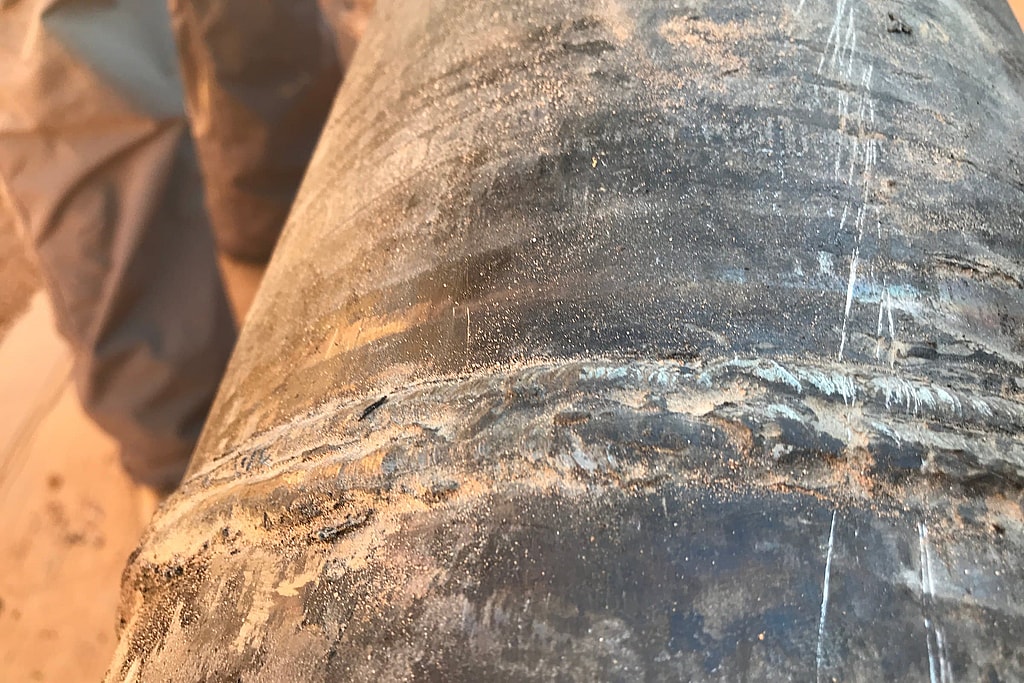
NACE MR0175/ISO 15156: qué cubre y qué no
NACE MR0175/ISO 15156 establece requisitos para seleccionar y calificar materiales metálicos para equipos de producción de petróleo y gas y de plantas endulzadoras de gas natural en ambientes con H2S, donde una falla podría poner en riesgo al público, al personal o al ambiente. La Parte 1 enumera los equipos a los que aplica, entre ellos pozos, líneas de flujo, líneas de recolección, instalaciones de campo, equipos de inyección de agua y ductos de transporte, con algunas exclusiones, como las líneas que manejan gas ya acondicionado para uso comercial y doméstico. La norma complementa los códigos de diseño en lugar de sustituirlos, y no necesariamente aplica a equipos de refinación o de procesos posteriores.
Para los aceros al carbono y de baja aleación, la Parte 2 traza su línea principal en una presión parcial de H2S de 0.3 kPa (0.05 psi). En ese valor o por encima, se deben seleccionar aceros resistentes al SSC del anexo de la norma o calificarlos mediante pruebas. Por debajo, normalmente no se requieren precauciones especiales, aunque los aceros muy susceptibles todavía pueden agrietarse. La presión parcial es la presión absoluta total multiplicada por la fracción molar de H2S, así que un gas a 1,000 psia con 50 ppm de H2S queda justo en 0.05 psi. Nuestro artículo sobre la certificación NACE explica qué significa "certificado NACE" en tubería y válvulas.
El punto que los propietarios pasan por alto con más frecuencia: la Parte 2 dice claramente que trata solo del agrietamiento y que no aborda la pérdida de material por corrosión general o localizada. Una línea construida por completo con materiales que cumplen con MR0175 todavía puede corroerse hasta perforarse. La pérdida de metal en servicio amargo se debe manejar igual que cualquier otra corrosión interna: con control del agua, inhibición, monitoreo e inspección.
Reglas federales relacionadas con el servicio amargo
- 49 CFR 192.475: no se puede transportar gas corrosivo sin haber investigado su efecto corrosivo y tomado medidas para minimizar la corrosión interna, y el gas con más de 0.25 granos de H2S por cada 100 pies cúbicos (4 ppm) no se puede almacenar en contenedores tipo tubo o tipo botella.
- 49 CFR 192.477 y 195.579: los cupones u otros medios de monitoreo deben revisarse al menos dos veces por año calendario, con intervalos que no excedan 7 1/2 meses, donde se transporta gas corrosivo o se depende de inhibidores.
- 30 CFR 250.490: en instalaciones costa afuera, el cabezal de pozo, el preventor de reventones y el equipo de control de presión expuestos a fluidos con H2S deben cumplir con NACE MR0175.
¿Opera una línea o instalación con H2S en la corriente y necesita una revisión independiente? Solicite una cotización gratuita. Normalmente respondemos en un día hábil.
Cómo evaluamos la corrosión amarga
La protección catódica externa no llega al interior de una línea, así que evaluamos la corrosión interna causada por H2S, CO2, oxígeno y bacterias como un tema aparte. Según lo que usted necesite, el trabajo abarca:
- Condiciones de servicio. Revisamos lo que transporta la línea o el recipiente y cómo opera: análisis de gas y agua, contenido de H2S y CO2, presión, temperatura y manejo del agua. Esos datos dan la presión parcial de H2S que define cómo aplica MR0175/ISO 15156.
- Materiales y registros. Nuestras revisiones de cumplimiento de códigos y normas pueden comparar los registros de materiales y soldaduras con los requisitos que aplican al servicio.
- Pérdida de metal. Revisamos los datos de cupones y sondas, los resultados de inspección en línea y el historial de fugas o cortes, y calculamos la resistencia remanente del tubo corroído.
- Componentes fallados o agrietados. Un tramo que fugó o se agrietó puede llegar a nuestro laboratorio de ingeniería en Coldspring, Texas, donde se documenta al recibirlo y se guarda en un almacén con videovigilancia bajo cadena de custodia. Primero se hacen los pasos no destructivos, como fotografía, examen al microscopio y rayos X en tiempo real. El corte y otros pasos destructivos siguen un protocolo acordado con las partes interesadas, conforme a ASTM® E860 y E1188.
- Causa y recomendaciones. Contrastamos cada causa posible con la evidencia y el historial de operación, y después recomendamos qué debe cambiar: materiales, manejo del agua, monitoreo o inspección.
Nuestro artículo sobre corrosión en operaciones en lutitas trata con más detalle los fluidos producidos, los materiales para servicio amargo y los inhibidores, para operadores de campos petroleros.
Lo que recibes
- Un reporte escrito, sellado por un PE cuando se requiere, que separa los hallazgos de pérdida de metal de los de agrietamiento
- El cálculo de presión parcial de H2S y cómo aplica la norma al servicio
- Hallazgos sobre los registros de materiales y soldaduras revisados
- Resultados de resistencia remanente para la pérdida de metal medida
- En caso de falla, la causa, los factores contribuyentes y el fundamento de cada opinión
Cuándo llamarnos
- Apareció H2S en una corriente que antes era dulce, o su concentración aumentó
- Se va a comprar, reutilizar o pasar equipo a servicio amargo y hay que verificar los materiales
- Una línea o un recipiente fugó o se agrietó y necesita identificar el mecanismo
- Una falla en servicio amargo va hacia un reclamo o un litigio; consulte nuestra ingeniería forense de la corrosión
Preguntas frecuentes
¿Qué se considera servicio amargo?
Para los aceros al carbono y de baja aleación bajo NACE MR0175/ISO 15156, la línea divisoria habitual es una presión parcial de H2S de 0.3 kPa (0.05 psi) en el gas. En ese valor o por encima, se requieren materiales resistentes al SSC. Los operadores y otros códigos pueden fijar sus propias definiciones, así que verifique cuál rige a su equipo.
¿Cuál es la diferencia entre SSC y HIC?
El agrietamiento por esfuerzo en presencia de sulfuros requiere esfuerzo de tensión y está muy ligado a la dureza. El agrietamiento inducido por hidrógeno se forma en el plano del acero, por lo general en inclusiones, y puede ocurrir sin esfuerzo aplicado. Cada uno se atiende con pruebas y controles de material distintos.
¿Cumplir con MR0175 evita la corrosión?
No. Atiende el agrietamiento. La Parte 2 de la norma indica que no aborda la pérdida de material por corrosión general o localizada, así que la pérdida de metal todavía requiere control del agua, inhibición, monitoreo e inspección.
¿Por qué preocupa el sulfuro de hierro?
El sulfuro de hierro es el producto que el H2S deja sobre el acero. Sus depósitos, junto con arena, incrustaciones y crecimiento biológico, pueden atrapar agua contra la pared y provocar picaduras debajo, por eso la limpieza y la inspección son importantes en las líneas amargas.
Hable con un ingeniero
Díganos qué contiene la corriente y de qué está hecho el equipo. Solicite una cotización gratuita. Normalmente respondemos en un día hábil.
Empiece su proyecto
Normalmente respondemos en un día hábil.